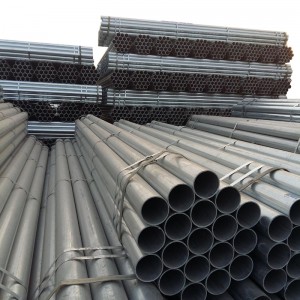


Galvanisearre piip
De prosesstream is:swarte buis-alkalyske wask-wetter waskjen-beitsjen-wetter spoelen-weakmiddel-droegjen-hjitgalvanisearjen-ekstern blazen-yntern blazen-loftkoeling-wetterkoeling -Passivaasje-wetter spoelen-ynspeksje-weagjen-opslach.
1, Merk en gemyske gearstalling
De klasse en gemyske gearstalling fan it stiel foar galvanisearre stielen pipen moatte oerienkomme mei de klasse en gemyske gearstalling fan it stiel foar swarte pipen lykas oantsjutte yn GB/T3091.
2, Produksjemetoade
De produksjemetoade fan 'e swarte piip (ovenlassen of elektrysk lassen) wurdt keazen troch de fabrikant. Foar it galvanisearjen wurdt hjitgalvanisearjen brûkt.
3. Tried- en piipferbining
(a) Foar galvanisearre stielen pipen dy't mei triedden levere wurde, moatte de triedden nei it galvanisearjen masinearre wurde. De tried moat foldwaan oan de YB 822-regeljouwing.
(b) Stielen piipferbiningen moatte foldwaan oan YB 238; smeedbere getten izeren piipferbiningen moatte foldwaan oan YB 230.
4. Mechanyske eigenskippen De meganyske eigenskippen fan stielen pipen foar galvanisearjen moatte foldwaan oan de easken fan GB 3091.
5. Uniformiteit fan 'e galvanisearre laach Galvanisearre stielen piip moat wurde hifke op 'e uniformiteit fan' e galvanisearre laach. It stielen piipmonster moat net read wurde (koperbedekt) nei't it 5 kear op rige yn kopersulfaatoplossing ûnderdompele is.
6. Kâldbûgingstest galvanisearre stielen piip mei in nominale diameter fan net mear as 50 mm moat kâldbûgingstest ûndergean. De bûgingshoeke is 90 °, en de bûgingsradius is 8 kear de bûtenste diameter. Der is gjin filler by de test, en de lasnaad fan it stekproef moat oan 'e bûtenkant of it boppeste diel fan' e bûgingsrjochting pleatst wurde. Nei de test moatte der gjin skuorren of ôfbladderjende sinklaach op it stekproef wêze.
7, Wetterdruktest De wetterdruktest moat útfierd wurde yn 'e klarinet, en wervelstroomtesten kinne ek brûkt wurde ynstee fan 'e wetterdruktest. De testdruk of de grutte fan it fergelikingsmonster foar wervelstroomtesten moat foldwaan oan 'e easken fan GB 3092. De meganyske eigenskippen fan stiel binne wichtige yndikatoaren om de definitive gebrûksprestaasjes (meganyske eigenskippen) fan stiel te garandearjen.
①Treksterkte (σb):De maksimale krêft (Fb) dy't it stekproef draacht as it brekt tidens it strekproses, dield troch de spanning (σ) dy't krigen wurdt troch it dielen fan it orizjinele dwerstrochsneedgebiet (So) fan it stekproef, wurdt de wjerstân Treksterkte (σb) neamd, de ienheid is N/mm2 (MPa). It fertsjintwurdiget it maksimale fermogen fan in metaalmateriaal om skea ûnder trekkrêft te wjerstean. Yn 'e formule: Fb - de maksimale krêft dy't it stekproef draacht as it brekt is, N (Newton); So - it orizjinele dwerstrochsneedgebiet fan it stekproef, mm2.
② Opbringstpunt (σs):Foar in metaalmateriaal mei in rekferskynsel wurdt de spanning wêrby't it stekproef kin trochgean mei útrekken sûnder de krêft te fergrutsjen tidens it strekproses it rekpunt neamd. As de krêft sakket, moatte de boppeste en legere rekpunten ûnderskieden wurde. De ienheid fan rekpunt is N/mm2 (MPa). Boppeste rekpunt (σsu): De maksimale spanning foardat it stekproef meegeeft en de krêft foar it earst sakket; Underste rekpunt (σsl): De minimale spanning yn 'e rekfaze as it earste tydlike effekt net yn rekken brocht wurdt. Wêrby't: Fs - rekkrêft (konstante) tidens it trekproses fan it stekproef, N (Newton) So - it orizjinele dwerstrochsneedoppervlak fan it stekproef, mm2.
③ Ferlinging nei it brekken:(σ) Yn 'e trektest wurdt it persintaazje fan 'e lingte fan 'e mjitlingte dy't tanimt nei't it stekproef brutsen is nei de orizjinele mjitlingte de ferlinging neamd. Útdrukt troch σ is de ienheid %. Yn 'e formule: L1 - de mjitlingte fan it stekproef nei it brekken, yn mm; L0 - de orizjinele mjitlingte fan it stekproef, yn mm.
④ Fermindering fan gebiet:(ψ) Yn 'e trektest wurdt it persintaazje fan 'e maksimale reduksje fan it dwersdoorsnede-oppervlak by de fermindere diameter fan it stekproef nei't it stekproef brutsen is nei it orizjinele dwersdoorsnede-oppervlak de reduksje fan it oerflak neamd. Útdrukt yn ψ, is de ienheid %. Yn 'e formule: S0 - it orizjinele dwersdoorsnede-oppervlak fan it stekproef, mm2; S1 - it minimale dwersdoorsnede-oppervlak by de fermindere diameter fan it stekproef nei't it brutsen is, mm2.
⑤ Hurdensindex:It fermogen fan metalen materialen om de yndrukking fan hurde objekten op it oerflak te wjerstean wurdt hurdens neamd. Neffens ferskate testmetoaden en tapassingsgebiet kin hurdens wurde ferdield yn Brinell-hurdens, Rockwell-hurdens, Vickers-hurdens, Shore-hurdens, mikro-hurdens en hege temperatuerhurdens. Der binne trije faak brûkte pipen: Brinell-, Rockwell- en Vickers-hurdens.
Brinell-hurdens (HB):Brûk in stielen bal of sementearre karbidbal mei in bepaalde diameter om it mei de oantsjutte testkrêft (F) yn it oerflak fan it stekproef te drukken, ferwiderje de testkrêft nei de oantsjutte hâldtiid, en mjit de yndrukkingsdiameter op it oerflak fan it stekproef (L). De Brinell-hurdenswearde is it kwosiënt dat krigen wurdt troch de testkrêft te dielen troch it sferyske oerflak fan 'e yndrukking. Útdrukt yn HBS (stielen bal), de ienheid is N/mm2 (MPa).